Categorias
Novo Blog
Os gargalos de produção em uma linha automatizada de fabricação de pipoca ocorrem quando uma etapa de processamento não consegue acompanhar a produção de outra. O estouro pode funcionar com eficiência, por exemplo, mas a condução, o resfriamento, a cobertura ou a embalagem podem não ter capacidade suficiente para lidar com o mesmo volume. O resultado é o acúmulo de produtos, o tempo de espera dos equipamentos e uma produção menor de toda a linha.
A chave para resolver um gargalo é identificar onde o fluxo de produtos está sendo restrito, em vez de assumir que a máquina de pipoca é sempre a responsável. Uma linha de produção de pipoca bem equilibrada precisa de capacidades de equipamentos compatíveis, alimentação de ingredientes estável, transferência eficiente, resfriamento e revestimento adequados e equipamentos de embalagem que possam lidar com a produção real.
A XFD fornece equipamentos industriais para pipoca e configurações de linhas de produção integradas para diferentes requisitos de fábrica. Ao examinar a produção e as condições de operação de cada etapa, os fabricantes podem identificar a verdadeira restrição de produção e decidir se são necessários ajustes no processo ou atualizações nos equipamentos.
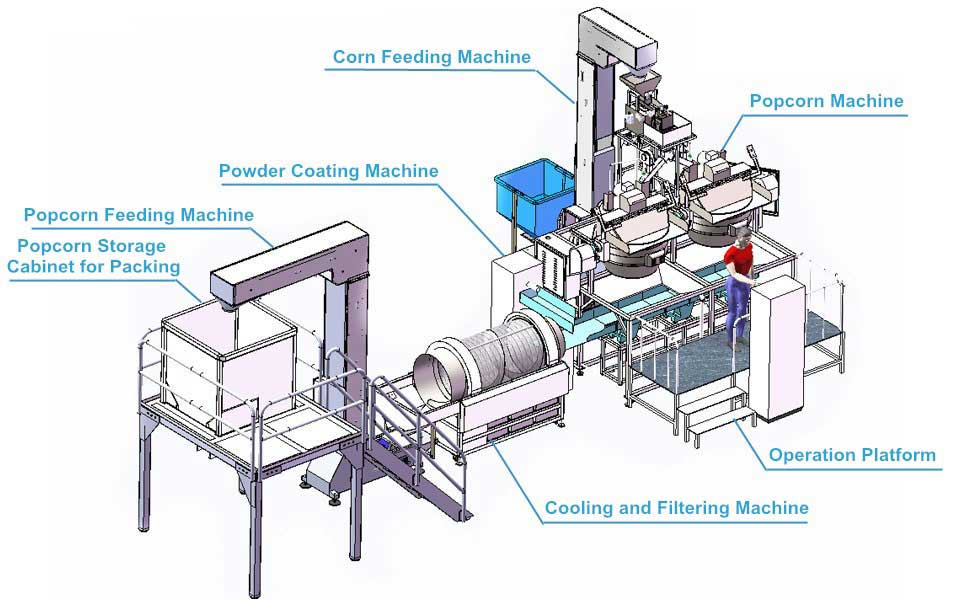
Os locais de gargalo mais comuns são o estouro, a alimentação de ingredientes, o transporte, o resfriamento e a filtragem, o revestimento e a embalagem. A restrição exata depende da receita da pipoca, da configuração do equipamento, do cronograma de produção e da saída desejada.
| Estágio de produção | Possível gargalo | O que verificar |
|---|---|---|
| Estouro (Popping) | O estágio de estouro não consegue fornecer pipoca acabada suficiente | Tempo de ciclo do lote, número de caldeirões, tempo de carga e descarga |
| Alimentação de ingredientes | Grãos, óleo, açúcar ou temperos não são fornecidos de forma consistente | Intervalos de alimentação, atrasos de reposição, disponibilidade de ingredientes |
| Transporte | O produto se acumula entre os estágios de processamento | Velocidade de transferência, capacidade do transportador, pontos de descarga e layout |
| Resfriamento e filtragem | O produto aguarda o resfriamento ou a separação antes da próxima operação | Vazão, fluxo de ar, desempenho de separação, intervalos de limpeza |
| Revestimento e tempero | O processo de revestimento não consegue lidar com o fluxo de produto recebido | Receita, tempo de mistura, método de revestimento, tempo de troca e limpeza |
| Embalagem | A pipoca pronta se acumula antes do enchimento ou selagem | Taxa de enchimento, formato do saco, velocidade de selagem, reposição de filme e pacotes rejeitados |
Estes são diagnósticos comuns possíveis, e não a prova de que uma máquina específica esteja com baixo desempenho. Os fabricantes devem comparar a taxa de transferência real e o tempo de inatividade em cada estágio antes de decidir qual equipamento precisa de ajuste ou substituição.
O estágio de estouro pode ser a principal restrição quando o equipamento a jusante estiver esperando pela pipoca em vez de recebê-la a uma taxa constante. Isso pode acontecer quando o número de caldeirões de estouro é insuficiente, os ciclos de lote demoram mais do que o esperado ou a carga, a descarga e a reposição de ingredientes criam lacunas excessivas entre os lotes.
Para diagnosticar o problema, registre o número de lotes concluídos por hora, o tempo médio de ciclo, o peso da pipoca aceitável produzida por lote e o tempo gasto esperando entre os ciclos. A capacidade nominal é útil como referência, mas a produção real é um indicador mais confiável do que a fábrica pode sustentar durante a operação normal.
As máquinas industriais de pipoca da XFD atendem a diferentes requisitos de produção. Ao avaliar uma atualização do estágio de estouro, os fabricantes devem comparar a produção da máquina selecionada, o ciclo de lote, os requisitos de pessoal e a compatibilidade com os equipamentos a jusante, em vez de depender apenas da capacidade nominal.
Se o estouro for confirmado como a restrição, as ações possíveis incluem revisar o cronograma de lotes, reduzir esperas evitáveis, melhorar o suprimento de ingredientes ou avaliar a capacidade adicional de estouro. O aumento da capacidade de estouro isoladamente não melhorará a produção total da linha se o resfriamento, o revestimento ou a embalagem já estiverem operando no limite.
O equipamento de transporte conecta máquinas individuais em um processo de produção operacional. Mesmo quando cada máquina tem capacidade nominal suficiente, um transportador ou elevador mal dimensionado pode interromper o fluxo de pipoca entre os estágios.
Um sinal de alerta comum é o acúmulo de produto em um ponto de descarga enquanto a próxima máquina aguarda o material. O oposto também pode ocorrer: o equipamento a jusante permanece subutilizado porque a máquina a montante não fornece pipoca consistentemente.
Verifique se a capacidade, a altura, a direção de transferência e a disposição de descarga do transportador correspondem à linha de produção. O manuseio do produto também deve minimizar quedas desnecessárias, movimento excessivo e acúmulo que possam aumentar a quebra ou dificultar a limpeza.
Quando uma fábrica expande a produção adicionando máquinas de pipoca, ela deve reavaliar a capacidade do sistema de transporte compartilhado. Mais capacidade de estouro pode aumentar o volume que entra no estágio de transferência, portanto, o transportador e o equipamento a jusante podem precisar ser revisados como parte da mesma atualização.
Uma linha de produção deve ser avaliada como um sistema conectado, e não simplesmente como uma coleção de máquinas com números de capacidade individual.
Após estourar, a pipoca pode precisar de resfriamento e separação antes da cobertura ou embalagem. Se esta etapa não conseguir aceitar o fluxo de produto recebido, a pipoca pode se acumular a montante e forçar a desaceleração do processo de estouro.
O desempenho do resfriamento depende do produto, das condições do processo, da configuração do equipamento e da produção necessária. Os requisitos de filtragem e separação também são importantes, pois grãos não estourados, pequenos fragmentos e outros materiais indesejados podem precisar ser removidos antes que o produto avance.
Os fabricantes devem verificar a quantidade de pipoca que entra e sai da etapa de resfriamento no mesmo período de tempo. Eles também devem observar se o produto espera pelo resfriamento, se os resultados da separação permanecem consistentes e se a limpeza ou manutenção interrompe a operação normal.
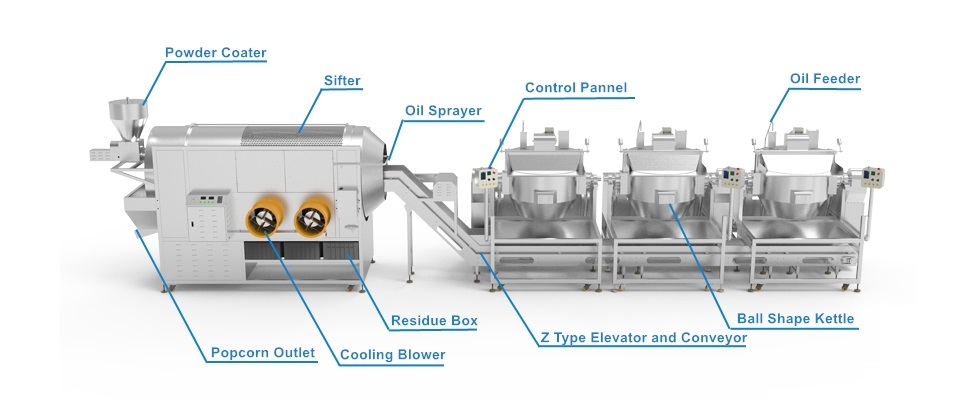
A imagem ilustra como os equipamentos de resfriamento, transporte, peneiramento e estouro funcionam juntos. Se a etapa de resfriamento ou filtragem não conseguir lidar com a saída a montante, toda a linha poderá precisar desacelerar, mesmo quando o próprio equipamento de estouro estiver operando normalmente.
Para fábricas que avaliam uma linha de produção que inclui resfriamento e transferência de produtos, a linha semiautomática de produção e resfriamento de pipoca da XFD é uma configuração a ser analisada. A página do produto descreve uma configuração modular que pode ser expandida com máquinas de estouro adicionais de acordo com as necessidades de produção.
A cobertura pode se tornar a etapa limitante quando a receita requer mais tempo de processamento do que o equipamento de estouro permite, ou quando o método de cobertura não corresponde ao produto. A pipoca caramelizada, por exemplo, pode exigir um processo diferente de aquecimento e mistura em comparação com a pipoca coberta com pó de tempero seco.
Outras causas possíveis incluem alimentação inconsistente de ingredientes, distribuição irregular da cobertura, acúmulo excessivo de produto e tempo de limpeza ou troca entre sabores. Uma fábrica que produz várias variedades deve medir não apenas o tempo gasto no processamento de cada lote, mais também o tempo necessário para trocar de receita e limpar o equipamento.
A solução correta depende do processo de cobertura. Um sistema de tempero seco não é automaticamente adequado para cozinhar uma cobertura de caramelo pegajosa, e uma máquina projetada para uma receita pode não entregar a mesma vazão com outra. Os ingredientes, a ação de mistura, os requisitos de aquecimento, o método de limpeza e a produção alvo devem ser considerados.
O(A) linha de produção e cobertura de pipoca da XFD combina equipamentos de estouro, transporte, resfriamento e filtragem, e revestimento em pó em uma única configuração. Os fabricantes podem usar os componentes listados como ponto de partida ao avaliar onde a cobertura ou a transferência de produto pode restringir a produção.
A embalagem é uma fonte frequente de atrasos na produção porque o produto acabado não pode ser enviado até que tenha sido enchido, selado e preparado de acordo com o formato exigido. Se a máquina de embalagem processar menos quilogramas por hora do que a linha a montante produz, a pipoca pode se acumular antes da embalagem.
A velocidade de embalagem deve ser avaliada no contexto do tamanho do saco e do peso de enchimento. O número de embalagens por minuto de uma máquina não pode ser comparado diretamente com o número de quilogramas por hora de outra máquina, a menos que o peso da embalagem e as premissas operacionais sejam conhecidos.
Os fabricantes devem verificar o número real de embalagens aceitáveis produzidas por minuto, a precisão de enchimento, a qualidade da selagem, o tempo de reposição de filme e o número de embalagens rejeitadas. O acúmulo de produto também pode revelar se o sistema de embalagem está parando intermitentemente enquanto o resto da linha continua operando.
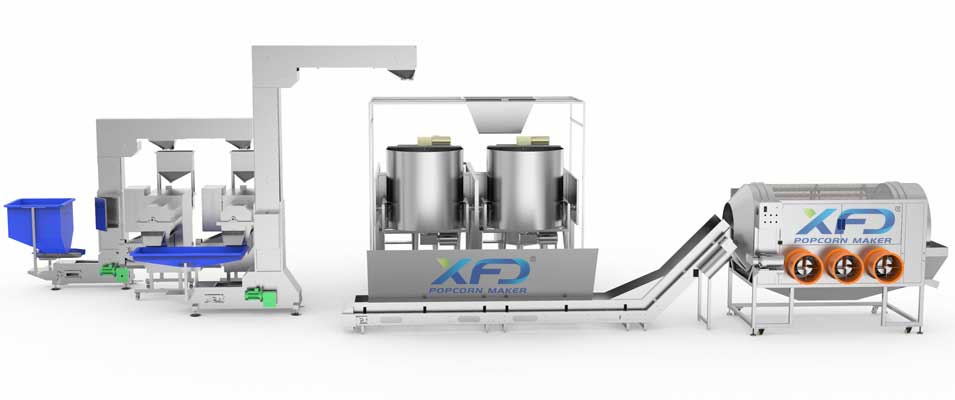
Para fábricas que precisam coordenar produção e embalagem, o(a) linha de produção e embalagem de pipoca totalmente automática é projetada para aplicações industriais. Sua página de produto lista uma faixa de produção de aproximadamente 100–160 kg/h para a configuração especificada. O rendimento real dependerá do produto, das condições operacionais e da configuração selecionada.
Antes de aumentar a capacidade a montante, confirme se o sistema de embalagem consegue lidar com a produção final esperada. Caso contrário, a fábrica pode investir em capacidade de estalagem adicional sem atingir um aumento correspondente no produto embalado.
O método mais eficaz é medir o desempenho de cada estágio durante o mesmo período de operação. Olhar apenas para a capacidade nominal de uma máquina pode ser enganoso, pois a produção real da linha é afetada pelo tempo de espera, trocas, limpeza, fornecimento de material e produto rejeitado.
Comece com um registro de produção que inclua os seguintes indicadores:
Um exemplo simples ilustra o princípio. Se o estágio de estalagem produz 100 kg/h, o estágio de resfriamento pode processar 90 kg/h e a embalagem lida com 75 kg/h sob as mesmas premissas de produto e operação, a embalagem pode limitar a produção final a cerca de 75 kg/h antes que o tempo de inatividade e as perdas adicionais sejam considerados.
Estes números são ilustrativos, não especificações de produtos XFD. Em uma fábrica real, as medições devem ser feitas em períodos comparáveis, e o peso do produto, a receita e as definições de produção devem ser consistentes em todos os estágios.
O estágio mais lento nem sempre é o único problema. Uma linha pode ter gargalos intermitentes causados por trocas, alimentação irregular ou paradas de equipamentos. Revisar todo o processo ao longo de um turno de produção completo ajuda a distinguir uma restrição persistente de capacidade de uma interrupção temporária.
Reduzir gargalos nem sempre exige a substituição da linha inteira. A resposta adequada depende de a restrição vir de capacidade insuficiente, operação instável, má coordenação de equipamentos ou tempo de inatividade evitável.
A automação pode ajudar a coordenar operações repetitivas e reduzir parte do manuseio manual, mas não elimina todas as restrições de produção. Uma linha totalmente automática ainda precisa do equilíbrio correto de equipamentos, ingredientes adequados, limpeza de rotina, manutenção e verificações de qualidade.
Ao planejar uma nova instalação, os fabricantes devem fornecer ao fornecedor a produção alvo em kg/h, variedades de produtos, receitas de cobertura, formato de embalagem, espaço disponível no piso, fonte de alimentação e cronograma de operação esperado. Essas informações facilitam a avaliação de todo o processo de produção em vez de selecionar equipamentos com base em um único valor de capacidade.
O objetivo não é simplesmente comprar a máquina de pipoca mais rápida. É construir um processo de produção no qual o estouro, a transferência, o resfriamento, a cobertura e a embalagem possam trabalhar juntos a uma taxa prática e sustentável.
Ao revisar uma linha proposta, os fabricantes devem confirmar a produção esperada da configuração completa usando o tipo de pipoca e o processo de cobertura pretendidos. Eles também devem verificar qual equipamento está incluído, como o produto se move entre as etapas, qual formato de embalagem é compatível e quais premissas operacionais se aplicam à capacidade declarada.
Para uma fábrica existente, compartilhe os registros reais de produção e explique onde o produto se acumula ou as máquinas ficam ociosas. Para uma nova fábrica, forneça a produção planejada, a gama de produtos, os utilitários disponíveis e os requisitos de expansão futura. Isso permite que a configuração do equipamento seja avaliada em relação à meta real de produção.
Onde os gargalos de produção costumam ocorrer em uma linha de fabricação de pipoca automatizada?
Eles ocorrem comumente no estouro, na alimentação de ingredientes, no transporte, no resfriamento e filtragem, na cobertura ou na embalagem. O gargalo real é a etapa que limita o fluxo de produto acabado aceitável sob as condições operacionais da fábrica.
Como uma fábrica pode identificar o gargalo em uma linha de produção de pipoca?
Meça a taxa de transferência real em cada etapa durante o mesmo período, registre o tempo de inatividade e de espera e observe onde a pipoca se acumula. Compare os dados usando definições consistentes de produtos e produção antes de decidir qual etapa precisa de melhoria.
Uma máquina de pipoca de maior capacidade pode resolver todos os gargalos de produção?
Não. Aumentar a capacidade de estouro pode não melhorar a produção total se o transporte, o resfriamento, a cobertura ou a embalagem não conseguirem lidar com o produto adicional. A linha completa deve ser avaliada antes de aumentar a capacidade de uma etapa.
Por que a pipoca se acumula antes da máquina de embalagem?
O acúmulo pode ocorrer quando a etapa de embalagem processa o produto mais lentamente do que a linha a montante o fornece. A velocidade de enchimento, o formato do saco, o desempenho de vedação, a reposição de filme, os pacotes rejeitados e o tempo de inatividade da máquina devem ser verificados.
Como o equipamento de resfriamento afeta a capacidade de produção industrial de pipoca?
Se o resfriamento e a filtragem não puderem aceitar o fluxo de produtos que entram, a pipoca poderá esperar entre as etapas e forçar o equipamento a montante a desacelerar. O sistema de resfriamento deve ser avaliado em relação ao produto, aos requisitos do processo e à taxa de transferência real da linha.
Quais informações um fabricante deve fornecer ao escolher uma linha de produção de pipoca automatizada?
Forneça a produção alvo em kg/h, variedades de pipoca, receitas de cobertura, formato de embalagem, layout da fábrica, fonte de alimentação disponível, cronograma operacional e quaisquer dados de produção existentes. Esses detalhes ajudam o fornecedor a avaliar uma configuração para o processo completo.
 No.58 TongMing Road,TongAn District,XiaMen City,FuJian Province
 +86-592-5701935
Se você está interessado em quaisquer XFD produto, por favor, deixe-nos uma mensagem que responderemos em breve.
Copyright © 2012-2026 XFD XIAMEN MACHINERY TECHNOLOGY LTD..Todos os direitos reservados.
 português
 English
 Deutsch
 русский
 español
 Nederlands
 العربية
 हिंदी


